- 深圳市瑞通精密机械有限公司RTJM
- 13028809171




产品描述
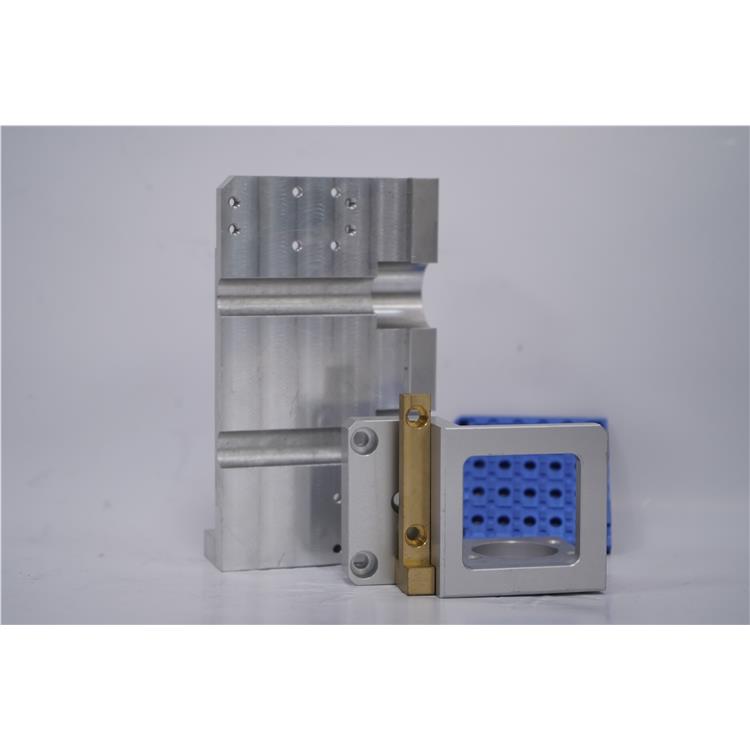
铝件加工具有以下几个**特点:
1. **轻质材料**:铝的密度较低,约为2.7 g/cm³,远低于钢铁等金属,因此铝件具有轻量化的特点,适用于需要减轻重量的应用场景,如、汽车制造等领域。
2. **良好的加工性能**:铝具有较好的可加工性,易于进行切削、铣削、钻孔、冲压等加工操作。铝的硬度较低,加工时切削力较小,磨损较少,加工效率较高。
3. **导热性和导电性**:铝具有良好的导热性和导电性,因此在需要散热或导电的部件中,铝材常被优先选用,如散热器、电子元件外壳等。
4. **耐腐蚀性**:铝在空气中会自然形成一层致密的氧化膜,这层氧化膜能够有效防止铝材进一步氧化,因此铝件具有良好的耐腐蚀性,尤其在潮湿或腐蚀性环境中表现。
5. **可塑性强**:铝具有良好的延展性和可塑性,易于进行冷热加工,能够通过挤压、锻造、轧制等工艺制成复杂形状的零件。
6. **表面处理多样**:铝件可以通过阳氧化、电镀、喷涂等多种表面处理工艺进行美化或增强性能。阳氧化处理不仅能提高铝件的表面硬度和耐磨性,还能赋予其丰富的色彩。
7. **回收利用率高**:铝是一种可循环利用的材料,废铝可以经过熔炼后重新加工使用,回收利用率高,符合环保和可持续发展的要求。
8. **成本相对较低**:虽然铝的价格相对较高,但由于其加工性能好、加工效率高,且加工过程中能耗较低,因此整体加工成本相对较低。
9. **强度和硬度适中**:纯铝的强度较低,但通过合金化处理(如添加铜、、锌等元素),可以**提高铝的强度和硬度,满足不同应用场景的需求。
10. **焊接性能好**:铝及其合金具有良好的焊接性能,常用的焊接方法包括氩弧焊、激光焊、摩擦焊等,焊接后焊缝强度较高,适用于结构件的制造。
综上所述,铝件加工具有轻质、易加工、耐腐蚀、表面处理多样等优点,广泛应用于各个工业领域。
五轴精密加工是一种的制造技术,具有以下**特点:
1. **高精度**:五轴加工可以实现复杂几何形状的高精度加工,适用于、设备等高精度要求的领域。
2. **复杂形状加工**:五轴机床可以在多个方向上进行加工,能够处理复杂的曲面和形状,减少加工步骤和装夹次数。
3. **率**:通过一次装夹完成多个面的加工,减少工件搬运和重新定位的时间,提高生产效率。
4. **减少装夹次数**:五轴加工可以在一次装夹中完成多个面的加工,减少装夹次数,降低误差累积。
5. **量表面处理**:五轴加工可以实现的路径控制,获得更量的表面光洁度。
6. **寿命延长**:通过优化路径和减少切削力,五轴加工可以延长的使用寿命,降低加工成本。
7. **适应性强**:五轴加工适用于多种材料,包括金属、塑料、复合材料等,应用范围广泛。
8. **减少废料**:通过的加工路径和优化切削参数,五轴加工可以减少材料浪费,提高材料利用率。
9. **自动化程度高**:五轴加工通常与CAD/CAM软件结合,实现高度自动化的加工过程,减少人为误差。
10. **多功能性**:五轴机床可以执行多种加工操作,如铣削、钻孔、镗孔、攻丝等,功能多样。
这些特点使得五轴精密加工在现代制造业中占据重要地位,尤其是在需要高精度和复杂形状加工的行业中。
四轴零件加工是指在数控机床上通过控制四个坐标轴(通常是X、Y、Z三个直线轴和一个旋转轴,如A轴或B轴)来进行复杂零件加工的技术。与传统的三轴加工相比,四轴加工具有以下特点:
### 1. **复杂几何形状的加工能力**
- **多面加工**:四轴加工可以通过旋转轴(如A轴或B轴)实现工件的多面加工,减少装夹次数,提高加工效率。
- **曲面加工**:能够更地加工复杂曲面和轮廓,尤其是在、汽车模具等领域,四轴加工可以地处理复杂的几何形状。
### 2. **提高加工精度**
- **减少装夹误差**:四轴加工可以在一次装夹中完成多个面的加工,减少了多次装夹带来的误差,提高了零件的整体精度。
- **的表面质量**:通过旋转轴的配合,可以以更合适的角度切入工件,减少振动,从而获得的表面质量。
### 3. **提高加工效率**
- **减少工序**:四轴加工可以在一次装夹中完成多个工序,减少了传统加工中需要多次装夹和换刀的时间,提高了生产效率。
- **连续加工**:通过旋转轴的配合,可以实现连续的加工路径,减少了加工中的停顿时间。
### 4. **适用于复杂零件**
- **零件**:四轴加工特别适合加工领域中的复杂零件,如叶轮、叶片、发动机壳体等。
- **模具制造**:在模具制造中,四轴加工可以地处理复杂的型腔和曲面。
### 5. **灵活性和适应性**
- **多角度加工**:通过旋转轴,四轴加工可以从多个角度对工件进行加工,适应不同的加工需求。
- **减少夹具**:由于四轴加工可以在一次装夹中完成多个面的加工,减少了对夹具的依赖,降低了生产成本。
### 6. **编程复杂**
- **复杂的加工路径**:四轴加工的编程比三轴加工复杂,需要考虑旋转轴的运动,加工路径的规划需要更的计算。
- **后处理要求高**:四轴加工需要专门的数控编程和后处理软件,以确保生成的代码能够正确控制机床的四个轴。
### 7. **设备成本较高**
- **机床成本**:四轴数控机床比三轴机床更复杂,价格也更高。
- **维护成本**:四轴机床的维护和操作要求更高,需要更的技术人员进行维护和操作。
### 8. **应用领域广泛**
- **汽车制造**:用于加工复杂的汽车零部件,如发动机缸体、变速箱壳体等。
- **器械**:用于加工高精度的器械零件,如、牙科模具等。
- **能源行业**:用于加工涡轮叶片、泵体等复杂零件。
### 总结:
四轴零件加工通过增加一个旋转轴,**提高了复杂零件的加工能力和效率,特别适合、汽车、模具等领域的精密加工。尽管其编程和操作较为复杂,且设备成本较高,但在处理复杂几何形状和提高加工精度方面具有**优势。
零部件机加工是指通过机械设备对原材料进行切削、磨削、钻孔、铣削等加工过程,以获得符合设计要求的零部件。其特点主要包括以下几个方面:
### 1. **高精度**
- 机加工能够实现高精度的尺寸控制,通常可以达到微米级别的精度,满足精密零部件的要求。
- 通过数控机床(CNC)等技术,可以进一步提升加工精度和一致性。
### 2. **灵活性**
- 机加工适用于多种材料和形状,可以根据不同的设计需求进行定制化加工。
- 能够处理复杂几何形状的零部件,如曲面、螺纹、孔洞等。
### 3. **材料适应性广**
- 机加工适用于多种材料,包括金属(如钢、铝、铜等)、塑料、复合材料等。
- 不同材料的加工工艺和选择会有所不同,但机加工能够灵活应对。
### 4. **生产效率高**
- 对于批量生产,机加工可以通过自动化设备(如CNC机床)实现、连续的生产。
- 通过优化加工工艺和选择,可以进一步提高生产效率。
### 5. **表面质量好**
- 机加工可以获得较高的表面光洁度,减少后续的表面处理工序。
- 通过精加工和抛光等工艺,可以进一步提升零部件的外观和性能。
### 6. **成本控制**
- 对于小批量或单件生产,机加工具有较低的开模成本,适合定制化需求。
- 对于大批量生产,通过优化工艺和设备,可以降低单位成本。
### 7. **工艺复杂**
- 机加工涉及多种工艺和设备的组合,如车削、铣削、磨削、钻孔等,需要较高的技术水平和经验。
- 工艺参数的设置(如切削速度、进给量、选择等)对加工质量和效率有重要影响。
### 8. **可重复性强**
- 通过数控技术和标准化工艺,机加工能够**零部件的一致性和可重复性。
- 适合对精度和一致性要求较高的行业,如、汽车制造等。
### 9. **环境污染较少**
- 相比铸造、锻造等工艺,机加工产生的废料较少,且多为可回收的金属屑,环境污染较小。
- 但需要注意切削液和冷却剂的使用和处理,以减少对环境的影响。
### 10. **设备投资大**
- 高精度机加工设备(如CNC机床)的购置和维护成本较高,需要较大的初期投资。
- 设备的更新换代速度较快,需要持续投入以保持技术竞争力。
### 总结
零部件机加工具有高精度、灵活性、材料适应性强等特点,广泛应用于制造业的各个领域。尽管设备投资和工艺复杂性较高,但其、可重复和量的特点使其成为现代制造业的加工方式。
机床零件加工的特点主要体现在以下几个方面:
1. **高精度要求**:机床零件通常用于高精度的机械设备中,因此加工过程中对尺寸精度、形状精度和位置精度的要求高。公差范围通常较小,以确保零件的互换性和设备的整体性能。
2. **复杂几何形状**:机床零件往往具有复杂的几何形状,如曲面、孔、槽、螺纹等。加工过程中需要使用多种加工方法(如车削、铣削、磨削、钻削等)和夹具来确保形状的准确性。
3. **高表面质量**:机床零件的表面粗糙度要求较高,以确保零件的耐磨性、耐腐蚀性和配合精度。通常需要通过精加工或表面处理(如研磨、抛光、热处理等)来达到所需的表面质量。
4. **材料多样性**:机床零件加工涉及多种材料,包括碳钢、合金钢、不锈钢、铸铁、铝合金、铜合金等。不同材料的加工性能和切削参数各不相同,因此需要根据材料特性选择合适的和加工工艺。
5. **大批量生产与单件小批量生产并存**:机床零件加工既有大批量生产的情况,如标准件、通用件的生产,也有单件小批量生产的情况,如定制化或特殊用途的零件。不同的生产规模对加工工艺、设备和生产组织有不同的要求。
6. **工艺复杂、工序多**:机床零件的加工通常需要经过多道工序,包括粗加工、半精加工、精加工、热处理、表面处理等。每道工序都需要严格控制,以确保终零件的质量。
7. **设备和工装夹具的使用**:为了提高加工效率和精度,机床零件加工中常使用机床、数控机床以及的工装夹具。这些设备和夹具能够提高加工的稳定性和一致性。
8. **高自动化程度**:随着数控技术(CNC)的发展,机床零件加工越来越多地采用数控机床和自动化生产线,以提高加工精度、效率和一致性,减少人为误差。
9. **严格的质量控制**:机床零件加工过程中需要进行严格的质量控制,包括尺寸检测、形状检测、表面粗糙度检测、材料性能检测等。通常使用三坐标测量机、投影仪、粗糙度仪等精密测量设备进行检测。
10. **长生产周期**:由于机床零件的加工工艺复杂、工序多,且需要进行多次检测和验证,因此生产周期相对较长。特别是在高精度零件的加工中,可能需要反复调整和修正。
总的来说,机床零件加工具有高精度、高复杂性、高表面质量要求等特点,需要综合运用多种加工技术和设备,并进行严格的质量控制,以确保零件的性能和使用寿命。
精密机械手加工是一种高精度、率的加工方式,广泛应用于制造业、、器械等领域。其特点主要包括以下几个方面:
### 1. **高精度**
- 精密机械手通常采用高精度的伺服电机、传感器和控制系统,能够实现微米级甚至纳米级的加工精度。
- 适用于对尺寸、形状和表面光洁度要求高的零件加工。
### 2. **高重复性**
- 机械手能够重复执行相同的动作,确保批量生产中的一致性和稳定性。
- 重复定位精度高,减少了人为误差和加工偏差。
### 3. **率**
- 机械手可以实现不间断工作,大幅提高生产效率。
- 通过编程和自动化控制,能够快速完成复杂加工任务,缩短生产周期。
### 4. **灵活性**
- 机械手可以根据不同的加工需求进行编程和调整,适应多种加工工艺和工件类型。
- 支持多轴联动,能够完成复杂的空间曲线和曲面加工。
### 5. **减少人为干预**
- 自动化加工减少了对人工操作的依赖,降低了人为错误和劳动强度。
- 适用于危险环境或高难度加工任务,提高安全性。
### 6. **多任务集成**
- 机械手可以集成多种加工功能,如切削、打磨、抛光、装配等,实现多功能一体化加工。
- 减少设备更换和工序切换时间,提高整体效率。
### 7. **适应复杂工件**
- 能够处理形状复杂、结构精细的工件,如零件、精密模具、器械等。
- 通过多轴联动和柔性加工技术,满足高难度加工需求。
### 8. **智能化控制**
- 结合的传感器、视觉系统和人工智能技术,实现实时监控和自适应加工。
- 能够自动识别工件、调整加工参数,提高加工质量和效率。
### 9. **成本效益**
- 虽然初期投资较高,但长期来看,精密机械手加工可以降低人工成本、减少材料浪费,提高整体经济效益。
- 适用于大规模生产和定制化生产。
### 10. **环保性**
- 精密机械手加工通常采用的加工工艺,减少能源消耗和材料浪费。
- 通过控制,减少废品率,降低对环境的影响。
总之,精密机械手加工以其高精度、率、灵活性和智能化等优势,成为现代制造业中的重要技术手段。